可焊性往往是加工商查看 PVC 涂层布时最先确认、却最少被写入文件的属性。供应商常只说「好焊」,不写方法、不写焊缝几何、也不给出证明剥离强度的结果。知识库把高频(RF)、热风、热楔列为三条可选路线,把剥离对应到 ISO 2411,并提示表面面涂会改变焊前准备。本文把这些依据转成可写进规格书的表述与试焊样品清单。
什么情况下应指定高频焊,而不是热风焊或热楔焊?
接合方式应由结构形态与涂层化学共同决定:高频焊在压机内加热 PVC 层,适合气密充气制品与拉丝布组件;热风焊、热楔焊适合衬垫与盖布现场施工的长焊缝;缝纫缝在充气制品上存在漏气风险。知识库把 RF、热风、热楔并列为三条可选可焊性路线。
- 可选路线: 知识库把可焊性(RF / 热风 / 热楔)列为技术复合材料的关键选型属性 —— 《PVC产品知识库》§3.1。
- 气密构造: 拉丝布 SUP、气垫条目给出 10–15 PSI 工作压力并标注 RF 焊 —— 同一知识库 §3.1 选型参考表。
- 现场长焊缝: 工业 containment 面料要求焊缝完整性,点名双轨、气腔可检 —— 同一知识库 §3.4。
焊接后的 PVC 篷布焊缝应达到多少剥离强度?
焊缝应靠剥离实测值而非外观检查验收:ISO 2411 / EN ISO 2411 是涂层粘合方法,篷盖布参数表给出剥离 ≥100 N/5cm 基准,拉丝布充气条目给出 RF 焊、剥离 ≥80 N/5cm;因此验收值必须按产品族分别写明,不能从另一牌号借用。
- 方法: 涂层粘合(剥离)按 ISO 2411 / EN ISO 2411,可选 DIN 53357 —— 《PVC产品知识库》§2.2。
- 篷盖布: §2.1 表给出剥离 ≥100 N/5cm,并列 440–1300 gsm、厚度 0.30–1.20 mm —— 同一知识库 §2.1,标注为估算区间、须以实测报告复核。
- 充气制品: 10–15 PSI、RF 焊、剥离 ≥80 N/5cm 对应拉丝布双壁面料 —— 同一知识库 §3.1 选型参考表。
PVDF 或亚克力面涂会改变焊前准备吗?
表面处理会改变焊前准备:知识库记载亚克力面涂常规可焊、质保 3–5 年,PVDF 面涂自洁与耐候更优、期限 7–12 年,但焊接前可能需要表面处理;因此试焊必须在最终成品涂层上做,而不是用未上面涂的实验室小样。
- 亚克力面涂: 常规可焊,质保 3–5 年 —— 《PVC产品知识库》§1.3 按结构与表面处理。
- PVDF 面涂: 自洁与耐候更优,7–12 年;焊接前可能需表面处理 —— 同一节。
- 试焊记录: 制成品加工把热合、缝纫、高频焊接列为不同工序;0.7 mm 双面涂层气密布采用高温热熔焊接 —— 《科智薄PVC产品知识库》§8.2 与 §5.2。
常见问题
为什么充气制品不宜用缝纫缝?
知识库把「忽视可焊性」列为常见选型误区,并明确指出缝纫缝在充气制品上会漏气。针孔穿透涂层形成物理通道,即使缝线强度足够,气体仍会沿缝线逸出。§3.1 选型表中拉丝布 SUP、气垫对应 10–15 PSI 工作压力、RF 焊、剥离 ≥80 N/5cm,属于焊接构造而非缝纫构造。图纸上应写明接合方式,而不只写面料牌号。
高频焊一定优于热风焊吗?
不一定。高频焊在压机内加热 PVC 层,适合气密充气件与拉丝布组件;热风焊、热楔焊更适合衬垫、盖布等现场施工的长焊缝。知识库把三者并列为可选可焊性路线。给现场铺设的池塘衬垫指定 RF 焊并不现实,给工厂密封的充气面板指定热风焊又可能带来气密风险,应由结构形态与作业地点决定。
双轨焊缝带气腔能带来什么?
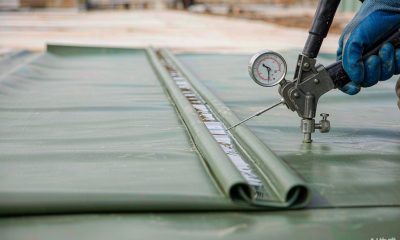
双轨焊在两条焊线之间形成可充压检测的封闭气腔。知识库 §3.4 把焊缝完整性列为工业 containment 面料的关键选型属性,并点名双轨、气腔可检的焊缝。这给施工方提供了长焊缝的无损核查手段。它属于接缝设计特征而非面料属性,应写进施工与验收规范,而不是写进面料规格书。
篷布与拉丝布面板能用同一个剥离验收值吗?
不能。篷盖布参数表给出剥离 ≥100 N/5cm,而 §3.1 拉丝布充气条目给出 RF 焊、剥离 ≥80 N/5cm、工作压力 10–15 PSI,二者产品族、结构与受压条件都不同。把较高值套到充气件可能误判合格材料,把较低值套到承载盖布又可能低估要求。应按产品族分别写明数值,并要求针对该批次出具报告。
剥离报告应写明哪个方法?
知识库 §2.2 对应 ISO 2411 / EN ISO 2411,并列出 DIN 53357 作为可选方法。报告应写明实验室、样品批号、单位、试验条件,以及剥离是在基布上测还是在焊缝上测——两者试样不同。焊缝试焊应在完成面涂的成品面料上进行,使结果反映加工商实际要接合的表面。
PVDF 面涂对试焊有什么影响?
知识库 §1.3 记载亚克力面涂常规可焊,PVDF 面涂自洁与耐候更优、期限 7–12 年,但焊接前可能需要表面处理。用未上面涂的面料试焊,无法预测量产结果。应要求加工商用最终成品涂层试焊,记录表面处理步骤,并在该焊缝上测剥离;把记录与该批次一并归档,便于后续订单复现。
涂层工艺会影响可焊性吗?
会间接影响。知识库 §1.2 记载刀刮涂层的涂层—基布结合最强、户外寿命最长、可焊性最佳;压延贴合靠热压结合,成品更平整、成本更低。若涂层结合本身偏弱,失效可能发生在焊缝附近的涂层—基布界面,而不是焊缝本身。应询问所用工艺,并索取与拟焊接结构一致的剥离实测结果。
试焊样品申请里应写清什么?
写明面料牌号与批号、面涂类型、接合方式、焊缝几何、验收数值与测试方法,并索取剥离结果及焊缝截面照片;如有表面处理步骤也应一并记录。知识库把剥离对应到 ISO 2411、把面涂相关的焊前准备列为条件、把可焊性列为选型属性,因此量产放行前可以用同一件样品把三项证据一次备齐。