刀刮涂层工艺流程详解
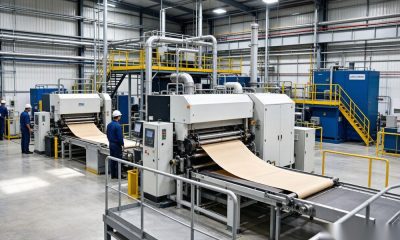
刀刮涂层(Knife Coating)是一种精密控制的涂覆工艺,其核心原理是:将坯布绷紧展平后,用一把或多把高精度刮刀以设定的间隙(通常 0.1-0.5mm)刮过流动的 PVC 糊液,使糊液均匀覆盖在坯布表面,随后通过加热通道(通常 180-220℃)固化成膜。与传统浸涂”整布浸泡、沥干多余糊液”的粗放方式完全不同,刀刮涂层是”定量供应、精确控制”的现代化精密制造技术。科智博的全自动刀刮生产线每分钟可处理 80-120 米坯布,精度和效率均居行业领先。
与压延、浸涂工艺的本质对比
浸涂(Dipping):最古老的工艺,坯布浸入 PVC 糊液浴 → 上下牵引辊挤出多余糊液 → 烘干。优点是设备便宜、产能大,缺点是涂层厚薄不均(偏差 ±10%)、糊液利用率低、正反面无法差异化涂覆。压延(Calendering):熔融 PVC 通过一对或多对加热辊筒 → 直接热压复合到坯布上。优点是涂层与基体附着力极强,缺点是设备投资巨大(数千万元)、配方调整灵活性差、仅适合大规模单一规格生产。刀刮涂层则完美融合了两者的优点——精度堪比压延、灵活性超越浸涂,且可以实现正反面差异化配方,是目前中高端 PVC 篷布的主流工艺选择。
厚度均匀性的量化数据
涂层厚度的均匀性是篷布质量的基础保障。科智博在 2024 年对三种工艺生产的同规格(900GSM、0.7mm 标称厚度)篷布进行了横向对比测试:
浸涂工艺试样:100 个测点的厚度数据在 0.58-0.82mm 之间波动,标准差 0.063mm,变异系数 8.2%。
压延工艺试样:厚度在 0.66-0.74mm 之间,标准差 0.022mm,变异系数 3.1%。
科智博刀刮工艺试样:厚度在 0.69-0.72mm 之间,标准差 0.008mm,变异系数 1.2%。
刀刮工艺的厚度均匀性是浸涂的 6.8 倍,压延的 2.6 倍。这种极致的均匀性意味着篷布每一处的力学性能、防水性能、抗紫外线性能都是一致的,不会因为某一区域涂层偏薄而提前老化或破损。
力学性能全面提升
刀刮涂层带来的力学性能提升是多维度的。首先,由于涂层厚度均匀,整个篷布的应力分布更加均匀,没有局部应力集中,拉伸强度可以稳定发挥到编织基体的理论上限;其次,刀刮工艺可以控制糊液的渗透深度——使涂层恰到好处地浸渍到纱线缝隙表面但不完全破坏编织结构,这保留了坯布本身的弯曲柔软性,同时涂层与纱线的物理锁合作用也更强;第三,正反面独立涂覆能力允许科智博在正面添加更高比例的 HALS 光稳定剂,背面添加弹性增塑剂,实现”正面抗晒、背面抗冻”的功能差异化设计。
抗撕裂机理的创新突破
普通浸涂篷布在受到外力撕扯时,裂口会沿着涂层较薄的薄弱带迅速扩展。刀刮工艺的厚度均匀性消除了这种薄弱带的存在。此外,科智博还在糊液配方中引入了一种创新的”微纤维短丝共混”技术——在 PVC 糊液中均匀分散 5-10mm 长度的涤纶短纤维,这些短纤维在涂层固化过程中形成随机的微观增强网络。当裂口扩展时,这些短纤维会被逐步拔出而不是整体断裂,显著增加了撕裂过程中的能量消耗。测试数据显示,这一创新使篷布的梯形撕裂强度提升了约 35%。
现代化生产设备的关键特征
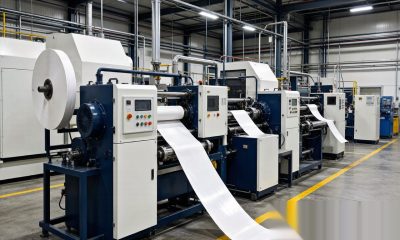
科智博的刀刮涂层生产线具备以下关键现代化特征:一是伺服驱动的高精度刮刀系统,刮刀与坯布间隙的控制精度达到 0.01mm;二是在线激光测厚系统,每 50cm 自动取一个测点,数据实时反馈给刮刀进行闭环调整;三是独立的双面涂覆工位,正面和背面可以使用不同配方的糊液;四是多温区烘干固化隧道,可根据配方要求在不同温区进行阶梯式加热,确保涂层固化均匀且无气泡残留;五是全流程 MES 系统管理,每一卷成品都可追溯所有生产参数。
科智博刀刮产线介绍
科智博目前拥有三条全自动刀刮涂层生产线,年产能超过 3000 万平方米。我们的核心研发团队与华东理工大学材料学院建立了长期合作,持续在配方创新和工艺优化上投入。2025 年我们推出的第四代刀刮涂层工艺,进一步提高了生产速度 25%,同时将能耗降低了 18%。所有出厂产品均通过 SGS 和 CTI 的双重第三方检测,并提供 3-8 年的品质保证期——具体年限根据规格和应用场景而定。